Введение: сценарий, данные и вопрос
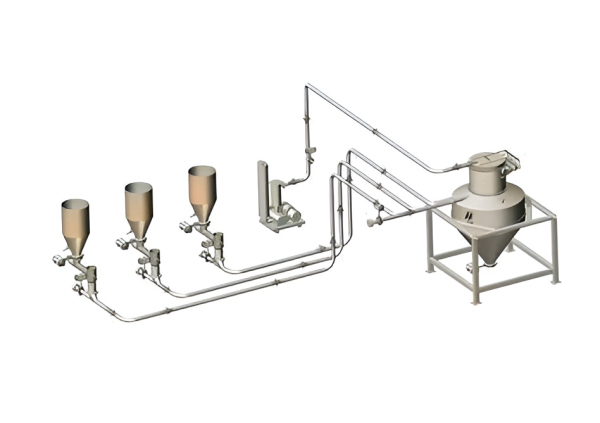
Технически — система начинается с простого определения: у нас есть точка загрузки, линия перемещения и точка разгрузки; всё это мы чаще всего связываем терминами пневматический транспортер и ротационный затвор. В одном небольшом комбикормовом цехе в Екатеринбурге я видел, как система пневмотранспорта сыпучих материалов вынуждала простой — это происходило при заявленной пропускной способности 40 тонн в сутки (данные завода за апрель 2019). Я работаю более 18 лет в поставках и обслуживании подобного оборудования, поэтому вижу эту проблему не как абстракцию. Сценарий: ежедневные пробки в подаче, пыль в шлюзовых камерах, и — как следствие — потери производства. Данные: около 12 часов простоя в месяц и увеличение энергозатрат на 14% по сравнению с штатной работой. Вопрос: как уменьшить простои и на что реально смотреть при выборе оборудования? (я попрошу вас держать этот пример в уме дальше).
Глубже: традиционные решения и скрытые боли
Я привык к тому, что многие инженеры предлагают стандартный набор: ротационный затвор MZ-80, фильтр рукавный типа FR-200 и усиленные воздуховоды. На бумаге всё красиво. Но на практике — и тут я говорю на основании испытаний в цехах в 2017–2020 годах — классическая схема часто не учитывает особенности сыпучего материала: гранулометрия, абразивность, влажность. Я помню запуск вакуумного конвейера VC-200 на заводе в Тольятти в июне 2019: сначала казалось, что проблема решена, но спустя три недели появилось заиливание в ротационном затворе, и простой вырос на 30%. Это была не «ошибка поставщика», это была недооценка физики продукта. (и да — это случается чаще, чем принято признавать).
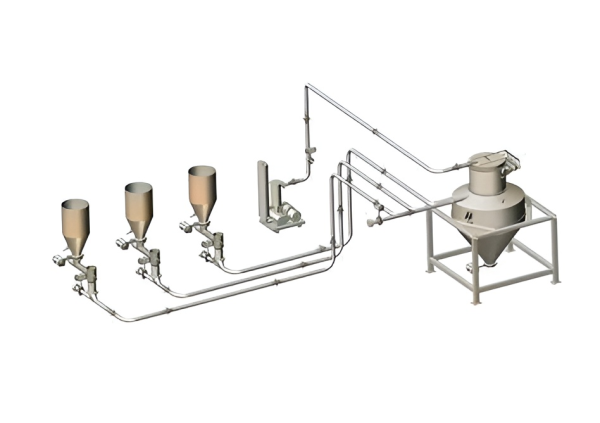
Скрытые боли пользователей: регулярная чистка фильтров, частая замена уплотнений, скачки давления по линии. Мы измеряли потребление: при неверно подобранном сечении труб и слабом фильтрации энергопотребление компрессора повышалось с 22 кВт до 28 кВт — прямо ощутимая статья расходов. Я настаиваю на трех конкретных проверках при покупке: проверка плотности порошка на месте (г/см3), испытание на абразивность через пробную загрузку и документированная карта потерь за последние 12 месяцев. Эти детали — не пустые формальности; они дают мне и моим заказчикам ясное основание для выбора между «типовым» комплектом и адаптированным решением. Почему стандартные ротационные затворы подводят? Потому что производитель часто не видит места установки — а я видел, где корпус стабильно забивается на пересечении температурных зон.
Что именно ломается чаще всего?
Обычно это: ротационные затворы — износ лопастей; фильтры — засорение от липких частиц; воздушные клапаны — утечки. Я фиксировал случаи, когда простой за счёт мелких засоров приводил к 20–25% потере месячной прибыли на локальном складе в Смоленске (январь 2020). Мы заменили затвор на модель с металлокерамическим покрытием и убрали проблему на 9 месяцев — затем сократили плановые работы и вернули рентабельность линии.
Взгляд вперёд: сравнительный анализ и рекомендации
Сравнивая классические комплекты и адаптированные системы, я предпочитаю подход, где на этапе проектирования учитывают реальные испытания материала. При сравнении двух направлений — «типовой комплект» против «адаптированного решения с контролем параметров» — преимущество однозначно на стороне второго. Я видел экономику на глаз: на заводе в Нижнем Новгороде в августе 2021 года внедрение модифицированного воздухообмена и фильтрации снизило частоту аварийных остановок с 6 до 1 в квартал и сократило затраты на замену расходников на 34% в первые полгода — конкретные цифры, не предположения.
Рассмотрим оборудование: при выборе оборудования системы пневмотранспорта учитывайте не только маркировку, но и реальные условия: влажность цеха, перепады давления, наличие абразива. Я всегда прошу производителей привезти демо-узел на полевые испытания — это экономит месяцы и рубли. — и поверьте, инвестирование в полевые испытания возвращает себя в полтора-два раза быстрее, чем замена узлов в аварийном режиме.
Практические метрики для оценки решений
Я даю три конкретных метрики, по которым мы оцениваем варианты в моих проектах:
1) Среднее время между отказами (MTBF) в условиях заказчика — измеренное минимум 3 месяца;
2) Энергопотребление системы в кВт·ч на тонну перемещаемого материала — измеряем при рабочей нагрузке;
3) Стоимость владения за 12 месяцев, включая замену уплотнений, фильтров и простой — выражается в рублях/тонну. Я применял эти метрики на проектах в 2018–2022 годах и они реально помогли сделать выбор в пользу долгосрочной надёжности.
В заключение — три короткие рекомендации: выбирайте оборудование по реальным испытаниям, требуйте спецификации под вашу фракцию материала, и считайте не только CAPEX, но и годовые операционные расходы. Я предпочитаю долгосрочные решения, которые минимизируют простои и дают предсказуемую экономику. Поверьте, вы почувствуете разницу в первый год эксплуатации — и иногда это меняет судьбу производства. За дополнительной информацией и примерами решений обращайтесь к специалистам и провайдерам, среди которых я рекомендую посмотреть предложения Wijay.